Pièce 3D de grande dimension : assemblage par sections ou impression monobloc ?
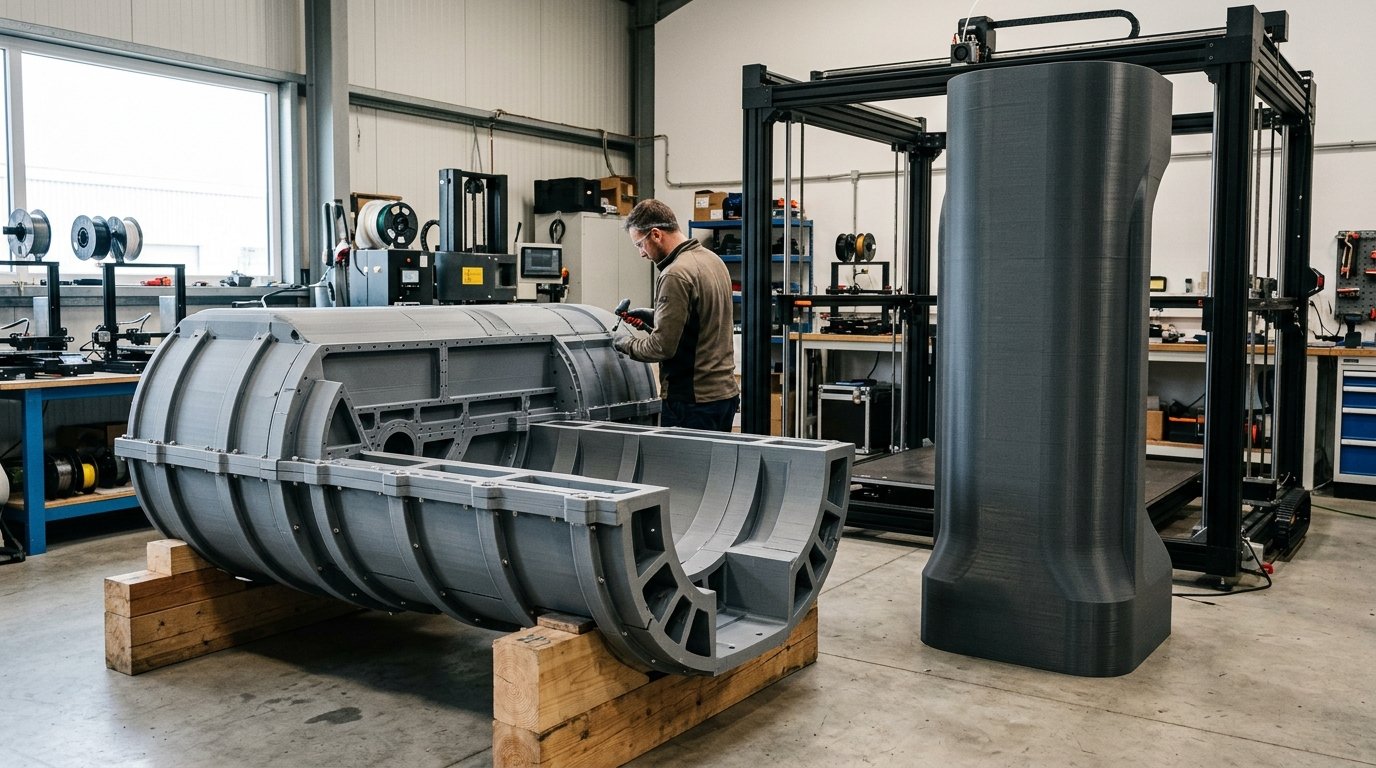
Dès qu’une pièce dépasse le volume d’une imprimante 3D de bureau, deux chemins s’ouvrent : découper le modèle en sections que l’on assemble ensuite, ou confier la production à une machine capable de l’imprimer en un seul tenant. Les deux approches sont légitimes, et chacune a son terrain de prédilection. Ce guide compare honnêtement leurs forces et leurs limites, pour aider les bureaux d’études, les agences PLV et les architectes à choisir en connaissance de cause.
Pourquoi découper une pièce en sections ?
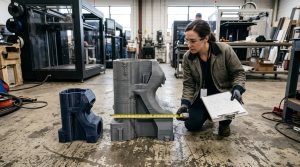
La plupart des imprimantes FDM courantes plafonnent à quelques dizaines de centimètres par axe. Pour un totem de magasin, une maquette d’immeuble ou un carter de machine, le réflexe naturel est donc de trancher le modèle 3D en blocs imprimables, puis de les réunir. Cette approche a des avantages réels :
- Accessibilité : elle fonctionne avec un parc de machines standard, sans équipement grand format.
- Parallélisation : plusieurs sections peuvent s’imprimer simultanément sur plusieurs machines.
- Gestion des échecs : si une section rate, on ne réimprime que celle-ci, pas la pièce entière.
- Orientation optimisée : chaque bloc peut être orienté pour limiter les supports et placer les couches dans le sens le plus favorable.
Assembler proprement : les méthodes qui fonctionnent
Le collage
Sur PLA, PETG ou ABS, les colles époxy bicomposant et les colles cyanoacrylate donnent de bons résultats si les surfaces de contact sont planes, dégraissées et légèrement poncées. L’ABS offre une option supplémentaire : le soudage chimique à l’acétone, qui fusionne réellement les deux surfaces. Le TPU, souple, se colle plus difficilement et demande des colles spécifiques pour élastomères.
Les assemblages mécaniques
Tenons et mortaises, queues d’aronde, inserts filetés posés à chaud, goujons traversants : intégrer la liaison dans la conception même des sections améliore nettement l’alignement et la tenue. C’est la voie à privilégier quand la pièce devra être démontée, transportée en éléments séparés ou remontée sur site.
La finition des joints
Pour un rendu visuel continu, le plan de joint se rebouche au mastic, se ponce, puis se peint. Une peinture bien travaillée peut d’ailleurs donner un aspect métallisé convaincant à une pièce FDM — c’est la bonne façon d’obtenir un effet métal sans changer de procédé. Ce travail de finition est faisable, mais il représente une part importante de l’effort total, souvent sous-estimée au moment de chiffrer un projet en interne.
Les limites réelles de l’assemblage
Un comparatif honnête impose de nommer les points faibles :
- Résistance mécanique : un joint collé reste généralement le maillon faible de la pièce. Pour un élément structurel ou sollicité en fatigue, chaque interface est un point de fragilité potentiel.
- Cumul des tolérances : chaque section apporte ses propres écarts dimensionnels. Sur un assemblage de nombreux blocs, ces écarts s’additionnent et peuvent compromettre la géométrie finale, un point critique pour les pièces techniques d’ajustement.
- Étanchéité : une pièce destinée à contenir un fluide ou à être exposée aux intempéries est plus difficile à fiabiliser quand elle est traversée de plans de joint.
- Main-d’œuvre : découpe, collage, bridage, rebouchage, ponçage — l’assemblage déplace le travail de la machine vers l’humain, avec la variabilité que cela implique.
- Aspect : même bien masqué, un joint peut rester visible en lumière rasante, ce qui pénalise les pièces d’exposition haut de gamme.
Le monobloc : quand l’impression en un seul tenant s’impose
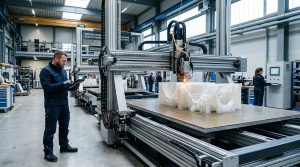
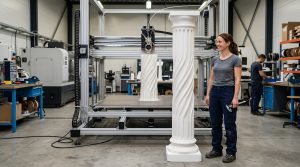
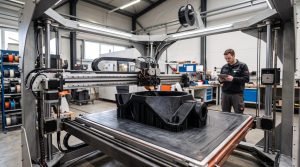
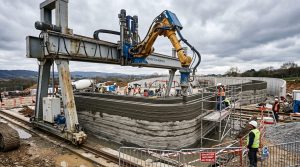
L’alternative consiste à passer sur une machine de impression 3D grande taille, dont le volume permet de produire la pièce entière d’un bloc. La continuité de la matière change la donne : pas de joint, pas de cumul de tolérances, une finition homogène sur toute la surface et un comportement mécanique prévisible.
Le monobloc s’impose typiquement quand :
- la pièce est structurelle ou sollicitée mécaniquement (outillage, gabarit, carter fonctionnel) ;
- la précision géométrique globale prime, par exemple pour un gabarit de contrôle ou une pièce d’interface ;
- le rendu visuel doit être irréprochable, comme sur un objet d’exposition ou une pièce de flagship ;
- l’étanchéité ou la tenue en extérieur est requise ;
- le temps de main-d’œuvre de post-traitement doit rester minimal.
Peu de prestataires disposent de ce type d’équipement en France. PAMI3D, atelier situé à Bonson dans la Loire, imprime par exemple des pièces jusqu’à 110 × 110 × 170 cm en un seul tenant, en FDM plastique (PLA, PETG, ABS, TPU, Nylon PA12). Pour un projet concret, une demande à devis@pami3d.com permet d’obtenir un devis gratuit sous 24 à 48h. Plus largement, le recours à un spécialiste de l’impression 3D grand format se justifie dès que l’assemblage devient plus coûteux en risques et en heures d’atelier que la sous-traitance de la pièce entière.
Grille de décision selon votre métier
Industrie
Pour l’outillage, les gabarits et les pièces fonctionnelles, la fiabilité mécanique et la précision d’ensemble plaident presque toujours pour le monobloc. L’assemblage reste pertinent pour les capotages non structurels ou les prototypes d’encombrement, où seule la forme compte.
PLV et agencement
Un totem ou une pièce de vitrine se juge à l’œil. Si l’objet est vu de près, éclairé, photographié, le monobloc évite les reprises de joints et sécurise le rendu. L’assemblage garde l’avantage quand l’élément doit se démonter pour le transport ou se décliner en modules interchangeables — à condition de concevoir les liaisons dès la modélisation.
Architecture et maquettes
Une maquette se compose souvent naturellement d’éléments séparés (bâtiments, socle, topographie) : l’assemblage y est logique et même souhaitable. En revanche, un élément unitaire de grande dimension — coque, relief de façade, volume sculptural — gagne à être imprimé d’un bloc pour préserver la continuité des surfaces.
En pratique : posez-vous trois questions
Avant de trancher le modèle 3D, demandez-vous : la pièce est-elle sollicitée mécaniquement ? La géométrie d’ensemble est-elle critique ? Le rendu de surface est-il un critère de réception ? Deux « oui » ou plus orientent fortement vers l’impression en un seul tenant chez un prestataire équipé. Dans le cas contraire, un assemblage bien conçu, avec des liaisons intégrées à la CAO, reste une solution parfaitement honorable.
Pour aller plus loin, consultez notre guide pour choisir un prestataire d’impression 3D grand format en France, ainsi que nos conseils pour réussir une pièce de plus d’un mètre en un seul tenant.

1 commentaire